郓城县酒瓶包装行业生产工艺流程及质量管控要点
在白酒消费升级的浪潮中,酒瓶包装早已不是简单的容器,而是品牌文化与产品价值的第一触点。然而,行业内常见的问题是:瓶身光泽不均、盒体开合松动、陶瓷酒具釉面出现细微针孔——这些看似微小的瑕疵,往往直接导致终端退货率上升5%-8%。问题根源究竟在哪里?
一、从原料到成品:四大核心工艺的“隐形陷阱”
以郓城县众海酒类包装有限公司多年深耕的经验来看,**白酒酒瓶**的生产从配料阶段就需精确控制。石英砂、纯碱与长石的比例若偏差超过0.5%,熔化后的玻璃液粘度就会失衡,直接导致瓶壁厚度不均。在成型环节,模具温度需稳定在420℃±5℃,否则瓶口螺纹处极易产生微裂纹,这种裂纹在灌装后才会显现。
对于**酒盒礼盒**而言,灰板纸的含水率是隐藏的变量。北方冬季干燥,纸张含水率若低于8%,裱糊后盒体极易爆角;而夏季湿度超过65%,胶水固化时间会延长30%,造成盒面起泡。我们曾实测过,不同批次灰板纸的含水率差异达2.3%,这直接影响了礼盒的平整度达标率。
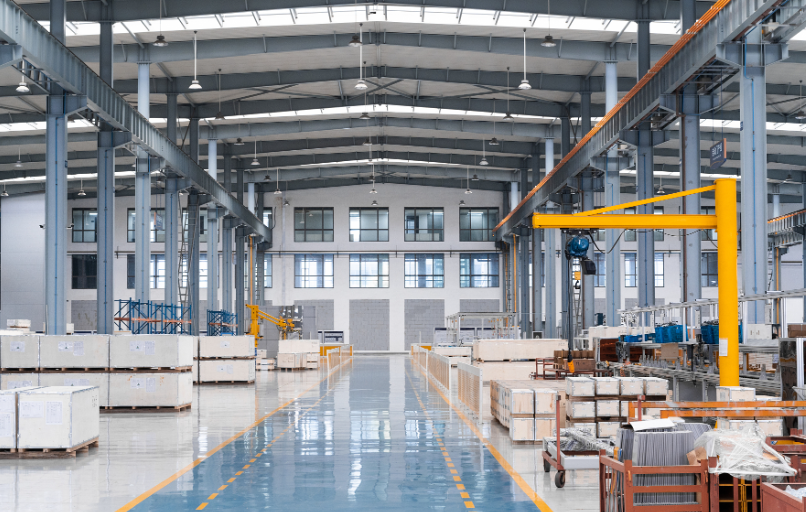
二、陶瓷酒具与定制设计的品控“分水岭”
在**陶瓷酒具**领域,烧成温度曲线是决定成败的核心。以1300℃烧制的骨质瓷与1250℃的普通白瓷相比,前者吸水率低于0.5%,后者则可能达到1.2%-1.8%。这0.7%的差距,意味着酒具在长期接触酒精后,釉面被腐蚀的概率相差4倍。**郓城县众海酒类包装有限公司:白酒酒瓶,酒盒礼盒,酒类外包装,陶瓷酒具,定制酒包装设计**的品控团队为此专门建立了“三温区监测制度”,在预热、烧成、冷却三个节点各设一个测温点,偏差超过±3℃立即报警。
- 定制酒包装设计的难点在于“还原度”。设计稿中的渐变色彩在丝印时,网目数若从300目降至250目,色差值ΔE会从1.2跃升至3.8,肉眼即可看出明显色差。
- 烫金工艺中,电化铝的烫印温度需控制在120℃-140℃,压力在4-6kg/cm²,温度每升高10℃,附着力下降约15%。
对比行业内常见的“抽检制”,我们推行的是“首件确认+过程巡检”的双轨模式。例如在**酒类外包装**的模切环节,每更换一次刀模,必须裁切50张纸板进行首件测试,测量尺寸偏差是否在±0.3mm以内,而不是依赖机台操作员的经验判断。
三、建议:从“被动修复”转向“过程预防”
结合郓城县众海酒类包装有限公司的实践,建议同行在以下环节重点投入:第一,原料入库时增加红外水分检测仪,将灰板纸含水率控制在10%-12%的黄金区间;第二,在陶瓷酒具的施釉工序后,增设一道“80℃预烘干”环节,可将釉面针孔率从2.1%降至0.6%以下;第三,**定制酒包装设计**的色稿确认后,先制作1:1的数码打样,与设计稿在标准光源下比对,确认ΔE<2.0后再进入批量生产。
包装行业的竞争,本质是精度与稳定性的竞争。当每一个瓶口的螺纹公差控制在0.1mm以内,每一个礼盒的开合次数超过5000次而不松动,品牌价值自然会在终端货架上被看见。